


A szemheveder tökéletesnek tűnhet, és még mindig felelősséget jelent. Egy 16 mm-es érvéghüvellyel rögzített drótkötélszemes heveder, amelyet egy megfelelő szerszámmal teljes tonnatartalomnál pré...
READ MORE
Egy délkelet-ázsiai drótkötél-feldolgozó a közelmúltban utasította el az izzított tétel közel 30 százalékát, mert a tekercsek összetapadtak, és a külső rétegek javíthatatlanul megkarcolódtak. A kemence profilja megfelelő volt, a védőatmoszféra stabil, a ciklusidő megfelelt az anyagspecifikációnak. A hibák nem magából a hőkezelésből származtak. A huzaltekercsek lágyító hordozóiból származtak, amelyek a ciklus során a tekercseket tartották.
A huzaltekercselők izzító hordozói nem passzív dobozok, amelyek csupán a tekercseket szállítják a kemencébe. Szabályozzák, hogy a huzal felülete mennyire érintkezik az acélszerkezetekkel, mennyire szabadon kering a kemence légköre a rétegek között, mennyire egyenletesen osztja el a tömeget a köteg, és mekkora mechanikai bántalmazás éri a tekercs éleit a be- és kirakodás során. A szakaszos izzításnál a hordozó kialakítása az egyik legközvetlenebb változó, amelyet az üzem megváltoztathat, hogy kiküszöbölje a ragadási és karcolási hibákat anélkül, hogy megérintené a kemence beállításait.
Ez a cikk elmagyarázza, mik azok az izzítási hordozók, miért okozzák vagy gyógyítják a leggyakoribb szakaszos lágyítási hibákat, milyen hordozótípusok és anyagok állnak rendelkezésre, és hogyan kell kiválasztani, integrálni és karbantartani a hordozókat, hogy azok egyenletesen működjenek az évek során. Ezenkívül összekapcsolja a hordozóval kapcsolatos döntéseket a szélesebb huzalfeldolgozó vonallal, beleértve a tekercselést, a tekercselést és a drótkötélvégek lágyító berendezéseit.
Cégünk 1992 óta gyárt drótkötél-megmunkáló berendezéseket, köztük acélsodrony-melegítő gépeket, tekercselőgépeket, hidraulikus présgépeket és hozzáillő tartozékokat több mint egy tucat ország vásárlói számára. Az ebben a cikkben található útmutatás tükrözi azokat a terepi mintákat, amelyeket akkor figyeltünk meg, amikor a processzorok a tekercs lágyítási vonalait a végmelegítési és befejező műveletekkel kombinálják.
A huzaltekercselők izzító hordozói közvetlenül befolyásolják, hogy egy adag lágyított huzal tisztán jön-e ki, vagy selejtté válik; A hordozó kiválasztása ugyanolyan figyelmet érdemel, mint a kemence kalibrálása.
Lágyító hordozók huzaltekercsekhez: meghatározás és szerepe a szakaszos izzításban
Az izzító hordozó egy újrafelhasználható kosár, tálca, keret vagy rögzítőelem, amely a kötegelt izzítás során huzaltekercseket tart. Sértetlen marad a tekercs geometriája, elválasztja a szomszédos rétegeket, hogy a huzalfelületek ne hegesszenek össze, lehetővé teszi, hogy a kemence légköre és hője minden fordulathoz jusson, és mechanikailag stabillá teszi a köteget, így daruval, tológéppel vagy töltőgéppel elmozdulás nélkül fel lehet emelni.
Egy tipikus szakaszos izzítási művelet során a huzalt egy tekercsre tekercselik, egy hordozóra engedik le, és két, három vagy négy hordozót magasra raknak egy harangkemencébe vagy egy dobozos kemencébe. A kemencét lezárják, nitrogénnel vagy hidrogénnel átöblítik, az izzítási hőmérsékletre melegítik, a szükséges áztatási ideig tartják, majd szabályozott módon lehűtik. Ennek a ciklusnak minden szakasza olyan erőket fejt ki a vezetékre, amelyeket a hordozónak kezelnie kell.
A tekercsrétegek közötti közvetlen érintkezés a központi probléma. Az izzítási hőmérsékleten a tiszta acélfelületek diffúzió útján megtapadhatnak, különösen a halmozott tekercsek nyomónyomása alatt. A jól megtervezett hordozó csökkenti az érintkezési területet, olyan elválasztó funkciókat vezet be, mint például perforált lemezek vagy drótháló, és elosztja a köteg önsúlyát úgy, hogy egyetlen réteg sem hordozhat túlzott helyi terhelést.
A hordozók a légkör keringését is befolyásolják. A hidrogén haranglágyításnál például a gáznak át kell áramolnia a tekercskötegen, és el kell távolítania a felületről a szennyeződéseket. Az alacsony nyitott területű hordozó blokkolja az áramlást, meghosszabbítja a ciklusidőt, és helyi eltéréseket hoz létre az oxidállapotban. A nagyvonalú perforációval, merev geometriával és gondosan elhelyezett támasztékokkal rendelkező hordozó kiszámítható utat biztosít a légkörnek a tekercsek körül és keresztül.
Végül a hordozó egy újrafelhasználható eszköz. Több száz fűtési, hűtési és mechanikus kezelési ciklust kell túlélnie torzulás nélkül. Ez a követelmény határozza meg az építési mód és az anyag kiválasztását, mindkettőt az útmutató későbbi részében vizsgáljuk meg.
Kapcsolódó olvasmányok
Az izzító hordozót a kemence termikus és mechanikai alkatrészeként kezelje, ne egyszerű tárolóedényként.
Ragadó és karcos hibák: Miért dönti el a hordozó kialakítása a tekercs minőségét?
A ragasztás a szomszédos huzalfelületek összeolvadása a lokalizált érintkezési pontokon. A karcolás a huzal felületének mechanikai kopása, amikor a rétegek egymáshoz képest elmozdulnak fűtés, hűtés vagy kemencekezelés közben. Mindkét hiba a leggyakrabban jelentett minőségi problémák közé tartozik az acélhuzal és -rúd szakaszos lágyítása során. Sok lágyító hordozó újratervezésének célja pontosan ennek a két hibának a megelőzése.
Az alábbiakban tárgyalt adatok több szakaszos lágyítási művelet során gyűjtött hibarekordokból származnak, amelyek közepes széntartalmú acélhuzalt dolgoztak fel egymásra rakható hordozókon. Bár minden üzemben megvan a saját keveréke a kemence állapotának, a légkör minőségének és az anyagminőségnek, a hibaokok eloszlása figyelemreméltóan következetes mintákat követ. A bejelentett esetek több mint 60 százalékában a kiváltó ok nem a kemencevezérlő, hanem a hordozó volt. A jelentéseket öt hibaeredet-kategóriába csoportosítottuk, hogy a feldolgozó csapatok láthassák, hogy a szolgáltatói fejlesztések hol érik el a legnagyobb hatást. Az alábbi diagram bemutatja, hogyan tulajdonították a hibák okait, mielőtt a növények optimalizálták a lágyító hordozóikat.
Hiba hozzárendelése a huzaltekercsek szakaszos izzításánál a vivőoptimalizálás előtt
A szomszédos tekercsrétegek közé tapad 42%
Az érdes vagy deformált támaszok által okozott karcolás 26%
A tekercs deformációja halmozási terhelés alatt 14%
Felületi elszíneződés a blokkolt gázáramlás miatt 11%
Sérülések kezelése a tekercstől a kemenceig történő átvitel során 7%
A diagramon szereplő öt hibakategória közül négy közvetlenül kapcsolódik a hordozó kialakításához vagy állapotához. A szomszédos tekercsrétegek közötti tapadás a jelentett hibák 42 százalékával a legnagyobb arányt képviselte; ez akkor fordul elő, ha az érintkezési nyomás és hőmérséklet elég magas a diffúziós kötés megkezdéséhez. A lapos, folytonos felületű hordozók kevesebb érintkezési pontot, de nagyobb érintkezési felületet biztosítanak a vezetéknek, ami paradox módon növeli a megtapadás kockázatát, mivel minden érintkezési pont nagy helyi nyomást hordoz. A keskeny támasztóbordákkal ellátott perforált hordozók drámaian csökkentik az érintkezési felületet, és a leggyorsabb javulást mutatják a ragadással kapcsolatos selejteknél. A karcolás 26 százalékot tett ki, és a legtöbb esetben a kiváltó ok egy érdes hordozófelület, hegesztett sorja vagy egy deformálódott tartórúd volt, amely a köteg tágulása és összehúzódása során súrlódott a huzalhoz. A tekercs 14 százalékos deformációja jellemzően túlhalmozás vagy egyenetlen vízszintes felületű hordozók használata után következik be. A 11 százalékos elszíneződést általában a blokkolt gázáramlás okozza, ami egy másik hordozóval kapcsolatos tényező, mivel a hordozó nyitott területe határozza meg, hogy mennyi légkör éri el a tekercs közepét. A hibák fennmaradó 7 százaléka a tekercs, a hordozó és a kemence közötti átvitel során keletkezett sérülésekre vezethető vissza, ami ismét a hordozó geometriájával és a rögzítőelemek kompatibilitásával kapcsolatos probléma. Gyakorlatilag ez azt jelenti, hogy egy üzem több mint felére csökkentheti a teljes izzítási hibákat pusztán azáltal, hogy egy szilárd tálcás hordozót egy megfelelően szellőző, alacsony érintkezésű, azonos alapterületű kosárra cserél. A javulás nem spekulatív; több processzor, amellyel dolgozunk, csak a hordozót változtatta, és ugyanazt a kemenceprogramot tartotta, és a ragadás-elutasításuk nagyságrenddel csökkent. A fontos árnyalat az, hogy a hordozó kialakításának meg kell egyeznie az adott vonal tekercsszélességével, külső átmérőjével és halmozási magasságával; a finom huzalhoz jól működő hordozó teljesen rossz lehet nehéz rúdhoz. Ezért, ha egy üzem a karcolási hibák hirtelen növekedéséről számol be, először a hordozófelületeket kell ellenőrizni, nem a kemence hőmérsékletét. A hordozó síkságának és az érintkezési élek állapotának rendszeres mérése ugyanabba a minőségellenőrzési rutinba tartozik, mint a kemence hőelem kalibrálása.
Mivel a gyakori szakaszos lágyítási hibák több mint 80 százaléka a hordozó geometriájára, a szellőzésre vagy a felület állapotára vezethető vissza, a hordozók optimalizálása a leggyorsabb, alacsony költségű megbízhatósági javulás a huzaltekercs lágyítók számára.
A huzaltekercsek izzító hordozóinak általános típusai
Öt alapvető hordozókialakítás fedi le a huzalipar szakaszos lágyítási alkalmazásainak többségét. A választás a tekercs méretétől, súlyától, izzítási hőmérsékletétől, légköri követelményeitől és az üzemben már telepített kezelőberendezéstől függ. Az alábbi táblázat összefoglalja az egyes tervek főbb jellemzőit.
| Fuvarozó típusa | Építés | Szellőztetés | Terhelhetőség | A legalkalmasabb |
|---|---|---|---|---|
| Perforált acéllemez tartó | Lapos lemez kerek vagy hornyolt furatokkal, hegesztett élekkel, merevítő bordákkal | 30-40% nyitott terület | Közepestől magasig | Általános célú tekercs lágyítás mérsékelt halmozási magassággal |
| Hegesztett drótháló kosár | Hálós padló és oldalak, hegesztett drótváz, opcionális emelőfülek | 50-60% nyitott terület | Alacsonytól közepesig | Finom huzal, fényes izzítás, ahol a légkör hozzáférése kritikus |
| Egymásra rakható öntött keretes tartó | Öntöttvas vagy hőálló acélöntvény rács beépített rakodóoszlopokkal | 40-50% nyitott terület | Magas | Nehéz rúdtekercsek, hosszú élettartam, magas hőmérsékletű ciklusok |
| Szegmentált bővíthető hordozó | Állítható szegmensek, amelyek a tekercs belső átmérője körül rögzülnek | Szegmenstávolságtól függ | Közepes | Több tekercsméret egy rögzítéssel |
| Egyedi szerelvénytartó | A tekercs belső átmérőjének, külső átmérőjének és kemenceméreteinek megfelelően gyártva | Egyedi | Egyedi | Speciális tekercsgeometriák és automatizált töltőrendszerek |
A perforált acéllemez hordozók a legelterjedtebbek, mivel az alacsony gyártási költséget jó szerkezeti szilárdsággal kombinálják. A nyitott terület kerek lyukakkal vagy réses nyílásokkal érhető el, amelyek általában úgy vannak elhelyezve, hogy a lemez megőrizze kellő merevségét ahhoz, hogy megakadályozza a támasztékok közötti megereszkedést. Ezek a hordozók ésszerű kiindulási pontot jelentenek a 3 mm-nél nagyobb átmérőjű vezetékeknél, ahol a tekercs súlya jelentős.
A hegesztett drótháló kosarak a legjobb szellőzést és a legkisebb érintkezési területet kínálják, így kiválóan alkalmasak fényes izzításra és a könnyen karcolódó finom huzalokra. Legfőbb gyengeségük a korlátozott teherbírás: a hálós padlók nehéz rakások alatt kidudorodhatnak, ezért általában perifériás kerettel és központi tartógyűrűvel építik. Gyakoribb ellenőrzésre is szükségük van, mert az egyes vezetékek metszéspontjai sok termikus ciklus után meglazulhatnak.
Az egymásra rakható öntött keretes hordozók a nagy teherbírású opciók. Az öntött szerkezet magas hőmérsékleten jobban megtartja alakját, mint a hegesztett anyagok, a rácsminta pedig egyenletes tartást és szellőzést biztosít. Kezdetben drágábbak, de a nagy űrtartalmú üzemekben a hosszabb élettartam általában csökkenti az izzítási ciklus költségét.
A szegmentált és egyedi fuvarozók szűkebb célokat szolgálnak. A szegmentált hordozók kényelmesek olyan üzemek számára, amelyek a tekercsátmérők széles skáláját dolgozzák fel, mivel ugyanaz az alap állítható, ahelyett, hogy minden mérethez külön hordozót vásárolnánk. Egyedi szerelvények akkor indokoltak, ha az izzító kemence szokatlan méretű, vagy ha egy automata töltőgép pontos hordozógeometriát igényel.
| Alkalmazási forgatókönyvek
| Kiválasztás Hangsúly
|
A megfelelő hordozótípust a gyártásban lévő legnehezebb tekercs, a legforróbb ciklus és a légköri rendszer határozza meg; nincs olyan univerzális hordozó, amely minden körülmények között jól teljesítene.
Izzító hordozóanyagok: tulajdonságok, hőmérsékletek és gazdaságosság
Az anyagválasztás meghatározza, hogy a hordozó mennyi ideig tartja meg alakját, mennyi vízkő esik a huzalra, és mennyibe kerül a hordozó hőkezelési ciklusonként. Az alábbi táblázat összehasonlítja a hordozógyártók és -szállítók által leggyakrabban használt öt anyagcsaládot.
| Anyag | Max folyamatos hőmérséklet | Oxidációs viselkedés | Relatív költség | Várható élettartam |
|---|---|---|---|---|
| Szénacél (Q235 / A36) | 550-600 °C | 550°C felett gyorsan leskálázódik | Alacsony | 2-4 év alacsony hőmérsékletű szolgálatban |
| Alacsony-alloy heat-resistant steel (15CrMo / 1Cr5Mo) | Olvadáspont: 680-720 °C | Mérsékelt hámlás, védő oxidréteget képez | Közepes | 4-6 év |
| Rozsdamentes acél 304 | 800-850 °C | Jó oxidációállóság, mérsékelt költség | Közepes-high | 6-8 év |
| Rozsdamentes acél 310S / 309 | 1000-1050°C | Kiváló oxidációállóság magas hőmérsékleten | Magas | 8-12 év |
| Hőálló acélöntvény (Ni-Cr alap) | 900-1000°C | Kiváló, öntött szerkezet ellenáll a kúszásnak | Magas | 8-12 év |
A szénacél akkor vonzó, ha az izzítási ciklus 600 °C alatt marad. Ilyen körülmények között megfelelő szilárdságot és merevséget biztosít alacsony vételáron. A probléma akkor kezdődik, amikor a növények magasabbra tolják a ciklushőmérsékletet, vagy meghosszabbítják az áztatási időt, mert a gyors lerakódás eltávolítja az anyag keresztmetszetét, és a vízkő a huzalra rakódik, ami a húzás után megjelenő felületi nyomokat okoz.
Az alacsonyan ötvözött hőálló acélok gyakori fejlesztések. Körülbelül 30-40 százalékkal drágábbak, mint a sima szénacél, de nagyjából kétszer annyi ideig bírják ugyanabban a szolgáltatásban, ami rendszerint olcsóbbá teszi őket a ciklusonkénti költség alapján. Ezek az ajánlott minimumok 650 °C feletti szakaszos hőkezeléshez.
A rozsdamentes acél hordozók, különösen a 304-es és 310S-es acélból készült hordozók előnyben részesíthetők, ha nagy mennyiségű finom huzalt ismételten izzítanak, és a felület minősége a legfontosabb. A rozsdamentes acél nem képez ugyanazt a laza lerakódást, mint a szénacél, így sokkal kisebb a veszélye annak, hogy a vízkő részecskék beágyazódnak a huzalba. A magasabb anyagköltséget a fényes lágyítósorok alacsonyabb selejt aránya indokolja.
Az öntött hőálló hordozók a prémium megoldást jelentik olyan műveletekhez, amelyek folyamatos magas hőmérsékletű ciklusokat hajtanak végre, mint például a rozsdamentes huzal vagy szeleprugó huzal lágyítása. Öntött szerkezetük jobban ellenáll a kúszásnak, mint a hegesztett lemezek, és a rács kialakítása minimalizálja az érintkezési pontokat. A két vagy három műszakban dolgozó üzemek általában azt tapasztalják, hogy az öntött szállítók tizennyolc hónapon belül megtérítik a magasabb kezdeti befektetést.
Egyes gyártók alumíniumozott szénacél hordozókat is kínálnak. Az alumínium bevonat mérsékelt oxidációs védelmet biztosít 600 és 650 °C között, olcsóbban, mint a rozsdamentes. A bevonat fokozatosan lebomlik, ezért az aluminizált hordozók a legjobban kezelhetők eldobható opcióként enyhén terhelt tekercseknél.
Hasonlítsa össze a hordozóanyagokat az izzítási ciklusonkénti költség alapján, ne csak a beszerzési áron; a drágább hőálló hordozó gyakran megtérül a hosszabb élettartam és a kevesebb felületi hiba miatt.
Hogyan válasszunk izzító hordozót huzaltekercsekhez
A kiválasztás a folyamatadatokkal kezdődik, nem a termékkatalógussal. Mielőtt kapcsolatba lépne egy gyártóval vagy beszállítóval, gyűjtse össze a következő üzemi paramétereket a vonalához.
- A tekercs külső átmérője, belső átmérője és magassága a tekercselés után
- A tekercs tömege és a teljesen megrakott köteg maximális össztömege
- Az izzítási hőmérséklet, az áztatási idő és a kemence légkörének összetétele
- A kemence belső méretei és töltési módja (daru, toló vagy automata kocsi)
- Megkövetelt fűtési egyenletesség és elfogadható hőmérsékleti eltérés a köteg belsejében
- Kezelőberendezések és az átviteli útvonal a tekercstől a hordozóig a kemencébe
- A gyártási műszakok száma és a hordozó megcélzott élettartama
- A kezdeti vásárlás költségvetése a hosszú távú hőkezelési ciklusonkénti költségekhez képest
Miután ezeket a paramétereket meghatározta, strukturált sorrendben végezze el a kiválasztást.
- Határozza meg a legrosszabb eshetőségű tekercsköteget: a legnehezebb tekercset, a legmagasabb halmozási elrendezést és a legforróbb ciklust, amelyet a hordozónak túl kell élnie.
- Számítsa ki az érintkezési nyomást az alsó tekercsrétegnél a köteg tömegének és a teljes támaszték érintkezési felületének hányadosa alapján.
- Olyan hordozótípust válasszon, amely korlátozza az érintkezési területet, miközben stabilan tartja a tekercs éleit, és megakadályozza a teleszkóposodást.
- Ellenőrizze, hogy a hordozó nyitott területe megfelel-e a kemence légköri rendszerének és a szükséges gázáramlási sebességnek.
- Hasonlítsa össze az anyagminőségeket a ciklus hőmérsékletével és légkörével, és válassza ki a legalacsonyabb ciklusonkénti költséggel rendelkező minőséget.
- Ellenőrizze a kezelési kompatibilitást a meglévő darukampókkal, villákkal vagy töltőgépekkel.
- Az első tétel feldolgozása előtt dolgozzon ki egy ellenőrzési ütemtervet és egy alkatrészstratégiát a szállítóval.
Ha közvetlenül a gyártótól vásárol lágyító tartót, ellenőrizze, hogy a szállító hitelesített acélkészletből gyártja-e a hordozót, tud-e anyagtanúsítványt adni, és kínál-e tartalék rácsokat, tartórudakat és rakodóoszlopokat későbbi cserére. Sok vásárló szívesebben szerzi be a hordozót egyetlen gyártótól, aki a tekercselő és lágyító berendezéseit is szállítja, mivel a mérettűrések és az anyagajánlások következetesek maradnak az egész folyamat során. Ha nagy mennyiségben vásárol, egy jó hírű gyártóval kötött nagykereskedelmi megállapodás jelentősen csökkentheti az egységköltséget. Ne feledje, hogy a hordozó egy fogyóeszköz, amelynek véges élettartama van; a vételárat hőkezelési ciklusonkénti költségként értékelje, ne egyszeri tőkekiadásként.
A legnehezebb tekercsen és a legforróbb cikluson alapuló fegyelmezett kiválasztási folyamat mindig felülmúlja a legolcsóbb katalógushordozó megvásárlását; a hordozót a tényleges kemencekörülményekre kell tervezni.
Izzító hordozók integrálása huzaltekercselő és izzító berendezéssel
A modern huzalfeldolgozó vonalon a hordozó nem áll egyedül. A tekercs leválik a huzaltekercsről, átkerül a hordozóra, majd áthalad az izzítókemencén. A tekercs határozza meg a tekercs méreteit, a tekercselés feszültségét és a huzal felületi állapotát, amikor azt a hordozóra fektetik. Ha a tekercs laza vagy teleszkópos tekercseket produkál, a hordozó ezt nem tudja kijavítani; ha a hordozó éles szélekkel rendelkezik, még a tökéletesen feltekert tekercs is megkarcolódik.
A legfontosabb integrációs pont a tekercs belső átmérője és a hordozótartó átmérője közötti méretegyeztetés. Az 500 mm-es belső átmérőjű tekercsnek olyan tartóra kell ülnie, amely a belső furatnál tartja anélkül, hogy a külső burkolatokhoz nyomódna. A hordozót úgy kell megtervezni, hogy a tekercs legalább két gyűrűn legyen alátámasztva, lehetővé téve a légkör áthaladását a furaton a teljes ciklus alatt.
Az izzítási lépés végén a drótkötél-feldolgozók gyakran további végkezelési műveleteket hajtanak végre, például vágást, olvasztást és kúposítást. Termékkínálatunkban az RDQ1011 drótkötél lágyító és kúpos gép egyesíti az izzítás és a végformázás lépéseit egy műveletben, így kompakt kúpos véget hoz létre, amely nem bomlik fel.
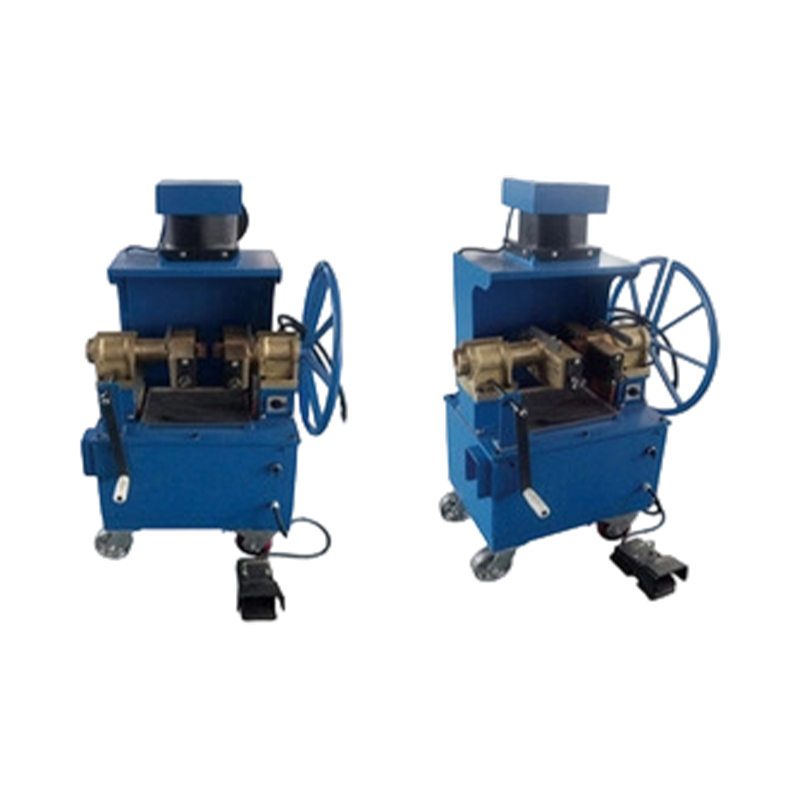 RDQ-1011 drótkötél izzító és kúpos gép Ez a gép egy lépésben egyesíti az izzítást és a végformázást, így kompakt, nem kibomló kúpos végeket hoz létre. Alkalmas felvonó-, bánya- és darukötelekhez, könnyű kezelhetőség és alacsony energiafogyasztás mellett. Termék megtekintése →
A tekercselési oldalon az XT1600 drótkötéltekercselő gép biztosítja a drótkötél szabályozott tekercselését állítható feszességgel orsókra vagy tekercsekre, így a tekercs tiszta, stabil formában hagyja el a tekercset, és élsérülés nélkül továbbítható a hordozóra.
 XT-1600 drótkötéltekercselő gép A drótkötél állítható feszességű orsókra történő irányított tekercselésére tervezett gép tiszta, stabil tekercseket biztosít a biztonságos átvitel érdekében. Nagy nyomatékkal, fokozatmentes fordulatszám-szabályozással és pontos hosszméréssel rendelkezik. Termék megtekintése →
Ha a gyártási program bizonyos drótkötélvégek külön izzítását tartalmazza a teljes tekercs újramelegítése nélkül, az RDQ1010 acél drótkötél izzítógép egy dedikált munkaállomást biztosít a kezelő számára az adott feladathoz, ami csökkenti a kemence energiafogyasztását és lerövidíti a folyamatláncot.
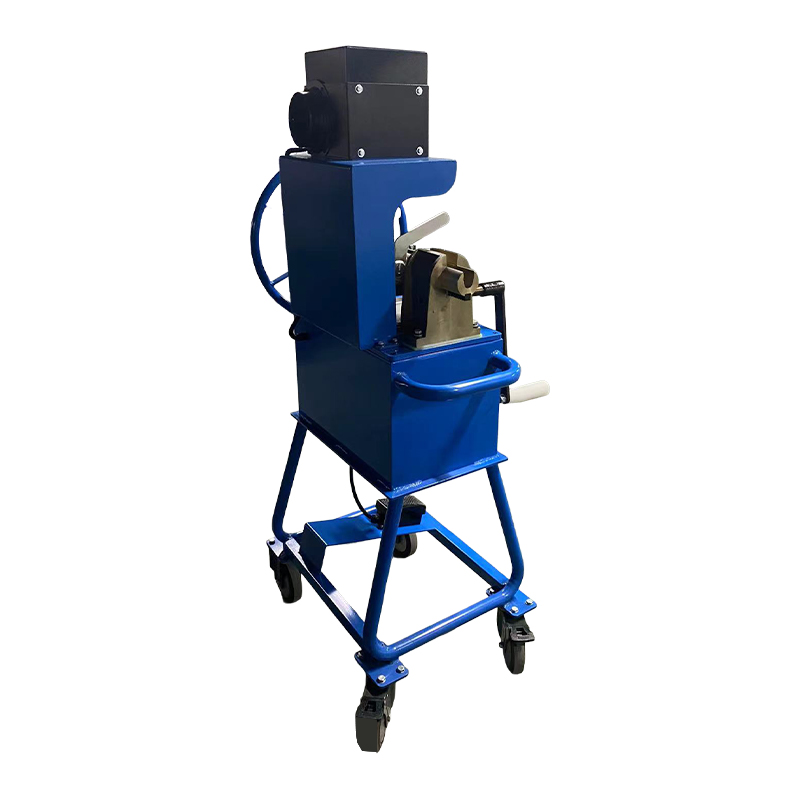 RDQ-1010 acél drótkötél izzítógép Ez a dedikált izzító munkaállomás meghatározott drótkötélvégeket dolgoz fel a teljes tekercs újramelegítése nélkül, csökkentve a kemence energiafelhasználását és lerövidítve a folyamatláncot. Többféle kötélméretet kezel alkatrészcsere nélkül. Termék megtekintése →
A hordozó kiválasztását a tekercs kimenetéhez és a befejező berendezéshez igazítva a processzor folyamatos anyagáramlást hoz létre: stabil tekercseket, biztonságos átvitelt, egyenletes lágyítást és konzisztens véggeometriát. Ez az áramlás nemcsak a minőséget javítja, hanem a munka hatékonyságát is, mivel a kezelők kevesebb időt töltenek az élsérülések javításával és a tekercsek újrabeállításával.
Kapcsolódó olvasmányok
A hordozó az összekötő láncszem a tekercs és a kemence között; A méretek és a támasztó mintázat mindkét berendezéshez való illeszkedése kiküszöböli a kezelési és minőségi problémák egész családját.
A lágyító hordozók karbantartása és élettartama
Egy jól megépített izzító hordozó évekig kitarthat, de csak akkor, ha az üzem meghatározott ütemterv szerint ellenőrzi, és kijavítja az apróbb sérüléseket, mielőtt minőségi probléma keletkezne. Az elhanyagolt hordozóknál éles sorja, megereszkedett tartólemezek és erős vízkőlerakódások keletkeznek, amelyek közvetlenül karcolást és elszíneződést okoznak.
A legfontosabb karbantartási tevékenység a vezetéket érintő összes felület rendszeres ellenőrzése. A sorját és a hegesztési fröccsenést azonnal síkra kell csiszolni. Az eltorzult tartórudakat a következő terhelés előtt ki kell egyenesíteni vagy ki kell cserélni, mert a deformált rúd megváltoztatja a nyomáseloszlást a tekercskötegben, és növeli a beragadás kockázatát.
| Frekvencia | Ellenőrzési tétel | Elfogadási kritériumok |
|---|---|---|
| Minden ciklus után | Tekercs érintkező felületek vízkőlerakódáshoz és sorjaképződéshez | Nincsenek 0,5 mm-nél nagyobb kiemelkedések |
| Havonta | Laposság a támaszsíkon | 5 mm-nél kisebb eltérés a hordozó szélességében |
| Negyedévente | Hegesztési állapot és látható repedések | Nem látható 10 mm-nél hosszabb repedés |
| A kemence kampányok előtt | Anyag thickness at high-stress points | A maradék vastagság legalább 70 százaléka az eredetinek |
A tisztítási módszerek az anyagtól függenek. A szénacél hordozók drótkefével vagy szemcseszórással tisztíthatók az ütemezett kemenceleállások idején. A rozsdamentes és öntött hőálló hordozók tisztítása a legjobban enyhe szemcseszórás vagy vegyszeres pácolással történik, hogy elkerüljük a védő oxidréteg károsodását. Kerülje el a forró hordozóanyag víz kioltását; a hősokk eltorzítja a keretet és lerövidíti az élettartamát.
A javítási munkákat olyan töltőanyaggal kell elvégezni, amely illeszkedik a hordozó alapféméhez. A hagyományos lágyacél hegesztési huzal hőálló hordozón történő használata alacsony ötvözetű zónákat hoz létre, amelyek gyorsan oxidálódnak, és az első meghibásodási pontokká válnak. Egy megbízható gyártó be tudja szállítani a megfelelő javítórudat, és újra megmunkálhatja a támasztófelületet, ha a felgyülemlett javítási munkák miatt a tartó egyenetlenné vált.
A csere akkor esedékes, ha az alábbi állapotok bármelyike jelentkezik: az eredeti vastagság 70 százaléka alatti anyagvékonyodás, ismétlődő repedések a teherhordó varratokban, a tartósíkon 5 mm-nél nagyobb maradandó alakváltozás, vagy a vízkő felhalmozódása miatti nyitott terület elvesztése, amely tisztítással nem távolítható el. A kopott hordozó e határokon túli használata az egész tekercsköteget veszélyezteti.
A fuvarozó karbantartása minőség-ellenőrzés, nem háztartás; egy 30 perces ellenőrzés minden betöltés előtt megakadályozza azt a fajta letapadást és karcolást, amely egy teljes tételt eltöröl.
GYIK: Izzító hordozók huzaltekercsekhez
Mire használható a huzaltekercselők izzító hordozója?Támogatja és szétválasztja a huzaltekercseket a szakaszos izzítás során, megakadályozza a ragadást és a karcolódást, lehetővé teszi a kemence légkörének keringését a tekercsköteg körül és azon keresztül, valamint stabilizálja a köteget a biztonságos emelés és kemencetöltés érdekében. |
Miért tapadnak össze a huzaltekercsek izzítás során?Az izzítási hőmérsékleten a közvetlenül érintkező, tiszta acélfelületek diffúzió útján megtapadhatnak. A halmozott tekercsek nyomónyomása növeli az érintkezés mértékét, így a fő ellenintézkedés az érintkezési felület csökkentése a hordozó kialakítása révén. |
Milyen anyagból készüljenek az izzító hordozók?600°C alatti ciklusokhoz a szénacél gazdaságos. Magasabb hőmérséklet esetén az alacsony ötvözetű hőálló acél, a 304 vagy 310S rozsdamentes acél vagy az öntött hőálló ötvözetek előnyösek. A választás a ciklus csúcshőmérsékletétől, a légkörtől és a megcélzott élettartamtól függ. |
Hány tekercs rakható egy izzító hordozóra?Ez a hordozó kialakításától, a tekercs súlyától és a kemence magasságától függ. Általános szabály, hogy az alsó réteg terhelését a huzal és a hordozóanyag kúszási határa alatt kell tartani; négy-hat tekercs általános a közepes huzalméreteknél. |
Mennyi ideig tart egy lágyító hordozó?Az előállított szénacél hordozók általában két-négy évig bírják alacsony hőmérsékleten, míg a hőálló öntött hordozók nyolc-tizenkét évig. A tisztítási gyakorlat és a kezelési gondosság ugyanolyan fontos, mint az anyag minősége. |
Használhatók-e más szállító hordozói egy meglévő kemencével?Igen, feltéve, hogy az alapterület, a halmozási magasság, a nyitott terület és az anyagminőség megegyezik a kemencével és a folyamattal. Egy jó hírű gyártó rendszerint elkéri a kemence rajzát és a tekercs paramétereit a hordozók gyártása előtt. |
Befolyásolják-e a lágyító hordozók a ciklusidőt?Jelentősen. A korlátozott nyitott területű hordozó lassítja a légkör cseréjét és a hőátadást, ami 10-20 százalékkal meghosszabbíthatja a ciklusidőt. Az optimalizált hordozók csökkentik a hőmérséklet-eltérést a tekercsköteg belsejében, és lerövidíthetik a ciklust a termék minőségének veszélyeztetése nélkül. |
A legtöbb fuvarozóval kapcsolatos probléma megelőzhető a megfelelő típussal, anyaggal, ellenőrzési rutinnal és olyan szállítóval, aki ismeri a teljes huzalfeldolgozási vonalat.
Utolsó gondolatok a huzaltekercselők izzításáról
Az izzító hordozók a huzalfeldolgozó üzem csendes igáslovai. Minden ciklust látnak, minden hőmérséklet-ingadozást elnyelnek, és hordozzák a tekercsköteg teljes súlyát, mégis gyakran ők jelentik az utolsó komponenst, amelyet felül kell vizsgálni, amikor a hibaarány emelkedik. A helyszínről származó bizonyítékok következetesek: a hordozó geometriája, az anyag és az állapot a különbség a stabil lágyítási folyamat és az időszakos hulladékot termelő folyamat között.
A hordozó kiválasztásakor induljon ki a saját folyamatadataiból, beleértve a legnehezebb tekercset, a legforróbb ciklust, a légkör típusát és a tekercstől a kemencéig tartó kezelési útvonalat. Párosítsa a hordozó típusát és anyagát ezekhez a számokhoz, vásároljon olyan gyártótól, amely képes hitelesíteni az anyagot, és ellenőrizze a hordozókat rögzített ütemezés szerint. Egy jól megtervezett hordozó ára csak töredéke az általa védett tekercsek értékének.
Ha drótkötél-feldolgozó gépsort üzemeltet, és felszerelésre van szüksége a lánc befejezéséhez, beleértve a tekercselést, tekercselést, izzítást, kúposodást és préselést, cégünk olyan gépeket szállít, amelyeket az ebben a cikkben leírt gyártási logikával való együttműködésre terveztek. Ezen a weboldalon áttekintheti a termékskálát, vagy kapcsolatba léphet mérnöki csapatunkkal a tekercs paramétereivel és a kemence rajzaival.
A megfelelően megválasztott lágyító hordozó fegyelmezett karbantartással kombinálva több mint felére csökkentheti a ragadós és karcos hibákat, és jellemzően a legköltséghatékonyabb megbízhatósági javulást jelenti a huzaltekercs lágyítók számára.
TERMÉKEINK
Ajánlott termékek
Hírek
-
-
Tizenkét milliméter drótkötél, 4,5 méteres kész heveder, 10 mm-es hiba a vágásnál. Ez az a sorrend, amivel sok hevederműhely találkozik hétfő reggel: a szem nem ott landol, ahol a rajz szerint k...
READ MORE -
Képzeljen el egy műhelyt, amely nemrég nyert szerződést 120 egyforma drótkötélheveder gyártására, amelyek mindegyike 3,75 méter hosszú, az egyik végén meghajolt alumínium hüvelyrel. A kezelő fel...
READ MORE -
A tekercsfej az a forgó egység, amely drótkötelet, lágyított huzalvégeket vagy huzalrudat fogad, és szorosan szabályozott spiráltekercset formál belőle. A drótkötélhevedereket, kábelvégződéseket...
READ MORE -
Egy délkelet-ázsiai drótkötél-feldolgozó a közelmúltban utasította el az izzított tétel közel 30 százalékát, mert a tekercsek összetapadtak, és a külső rétegek javíthatatlanul megkarcolódtak. A ...
READ MORE
Maradjon kapcsolatban Xingtai-val.

Ha egyedi hidraulikus berendezésre vagy műszaki tanácsadásra van szüksége, kérem bátran forduljon a Xingtai értékesítési és mérnöki csapatához.
Gyors linkek
Termékkategória
Lépjen kapcsolatba velünk
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Longgang Road, Gaogang Port Street, Taizhou City, Kína.
Szerzői jog © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Minden jog fenntartva. Egyedi hidraulikus gépgyártók Drótkötelek nagykereskedelme Gyár

