


A szemheveder tökéletesnek tűnhet, és még mindig felelősséget jelent. Egy 16 mm-es érvéghüvellyel rögzített drótkötélszemes heveder, amelyet egy megfelelő szerszámmal teljes tonnatartalomnál pré...
READ MORE
Képzeljen el egy műhelyt, amely nemrég nyert szerződést 120 egyforma drótkötélheveder gyártására, amelyek mindegyike 3,75 méter hosszú, az egyik végén meghajolt alumínium hüvelyrel. A kezelő felállít egy vágókorongot, és kézzel megméri az első kötelet. A második darab néhány milliméterrel hosszabb. A harmadik megint rövidebb. Mire a futás véget ér, tíz heveder esik az elfogadható hossztűrésen kívülre. Néhányat le kell selejtezni, és a késés visszaveti a szállítást. Pontosan ezt a problémát oldja meg egy jól megtervezett darabolási eljárás.
A méretre vágás a drótkötél-feldolgozás során azt jelenti, hogy egy kötelet precíz, ismételhető hosszúságúra vágunk, és a végeit előkészítjük a tervezett lezáráshoz. Ez nem egyetlen cselekvés; ez egy ellenőrzött szekvencia, amely magában foglalja a mérést, a vágást, a végkezelést és sok esetben a rácsozást. Az emelőhevederek gyártói, beszállítói és nagykereskedői számára a professzionális méretre vágott vonal és a véletlenszerű vágópad közötti különbség gyakran megjelenik a biztonsági nyilvántartásokban, a selejtezési arányban és a vásárlói panaszokban.
Kulcspont: Minden biztonságos és hatékony drótkötélheveder alapja a megismételhető méretre vágás.
Mit jelent a „hosszra vágott” a drótkötél-feldolgozásban?
A hosszra vágás egy gyártási kifejezés, amelyet akkor használnak, amikor a drótkötelet egy ömlesztett tekercsből egy meghatározott méretre vágják, általában megadott tűrés mellett. A szokásos vágással ellentétben a méretre vágott munkának azonos darabokat kell készítenie, amelyeket további beállítás nélkül fel lehet szerelni végszerelvényekkel, például hüvelyekkel, gyűszűkkel vagy szemekkel. A végtermék lehet egylábú heveder, hídkötél, tartókábel vagy lekötő egység.
A közös tűréskövetelmények a műszaki rajzokból vagy a beszerzési előírásokból származnak. Számos emelőheveder alkalmazásnál a vágási hossz ±1%-os tűrés a jellemző. Rövidebb hosszúságok esetén gyakran ±5 mm abszolút tűrést alkalmaznak. A tengeri és űrhajózási alkalmazások még szigorúbb ellenőrzést igényelhetnek. A vágógép, a mérési módszer és a kezelő készsége egyaránt befolyásolja, hogy ezek a számok teljesüljenek.
Mivel a drótkötél sodrott termék, a vágási folyamat a kötél állapotát is befolyásolja. Ha a vége durva vagy kopott marad, nem tudja tisztán fogadni a kicsavart hüvelyt. Ez az oka annak, hogy a professzionális méretre vágást a végek izzításával, kúposításával, melegítésével vagy olvasztásával kapcsolják össze az aljzat vagy érvéghüvely felszerelése előtt.
Kulcspont: A méretre vágás nem csak vágási művelet; a teljes drótkötél-szerelvény méretbeli alapját építi ki.
Miért kritikus a pontos vágás a biztonság és a költségek szempontjából?
A hossz pontossága közvetlenül befolyásolja a heveder terhelési szögét. Az egyik lábon 10 mm-rel túl hosszú vagy túl rövid heveder egyenlőtlen terheléseloszlást eredményez. Kétlábú hevedernél ez a névleges kapacitáson túl növelheti az egyik láb feszültségét. Ez nem kozmetikai probléma; ez emelésbiztonsági kérdés.
A gyártás során a pontatlan hosszúságok költséges utómunkálatokat okoznak. Ha egy kötelet túl hosszúra vágnak, előfordulhat, hogy nem lehet levágni a csapás után anélkül, hogy a szerelvény megsérülne. Ha túl rövid, az egész darab törmelékké válik. Egy év alatt ezek a veszteségek jelentősek lehetnek egy OEM beszállító vagy egy nagykereskedő számára, aki sok kötegelt megrendelést kezel.
Az ismételt hosszúságok szintén javítják a termelékenységet. Amikor minden vágott darab azonos méretekkel érkezik a vágóállomásra, a kezelő egyszer beállíthatja a prést, és gyorsan feldolgozhatja az összes darabot. Ez különösen fontos a nagy volumenű gyártásnál.
Végül az auditált minőségbiztosítási rendszerek gyakran követelnek nyomon követhetőséget. A jól futó vágási vonal rögzíti a névleges hosszokat, a mért hosszúságokat és a tételszámokat, támogatva az olyan szabványoknak való megfelelést, mint az ASME B30.9 vagy az EN 13414.
A lényeg: A pontos vágás megakadályozza a szál idő előtti meghibásodását, csökkenti a selejt mennyiségét és lehetővé teszi az ismételhető összeszerelést.
A drótkötél hosszra vágásának folyamata lépésről lépésre
A megbízható vágási művelet olyan sorrendet követ, amely védi a kötelet és támogatja a későbbi lezárásokat. A pontos sorrend változhat, de az alapvető lépések ugyanazok maradnak.
- Mérés és etetés: A drótkötelet tekercsről vagy orsóról mérőkeréken vagy lézerérzékelőn keresztül húzzák. Egy számláló rögzíti a hosszt, és leállítja az adagolást a célértéknél. Így nem kell minden kötelet kézzel megjelölni.
- A kötél elvágása: A vágóegység fűrészt, csiszolókorongot vagy hidraulikus pengét használhat. Egy speciális vágó- és kúpos gép egyesíti a vágást a kúpos művelettel. A mechanikus vágást előnyben részesítjük a tiszta végek érdekében, túlzott hőkárosodás nélkül.
- A végek lágyítása vagy szűkítése: Vágás után a vég szálakat össze kell olvasztani vagy elkeskenyedni, hogy a vasalat megnyomásakor ne bomlanak ki. Egy drótkötélvágó és kúpos gép, mint például az RDQ1012, helyileg melegíti a végét, és sima kúp alakú hegyet képez. Ez a lépés elengedhetetlen, mielőtt áthúzná a kötelet a hüvelyen vagy bedugná a foglalatba.
- A végszerelvény cseréje: A kész kötélvéget alumínium vagy acél hüvelybe helyezik, és egy hidraulikus prés nagy radiális nyomást fejt ki. A prés benyomja a hüvelyt a kötélszálakba, erős mechanikai kötést hozva létre. A lengési erőnek meg kell egyeznie a karmantyúval, a kötélátmérővel és a felépítéssel.
- Végső ellenőrzés: A préselt hüvelyt egy go/no-go mérőműszer ellenőrzi. A teljes hossz ellenőrzése a kötél enyhe feszültség alatt van. A nem megfelelő darabokat csomagolás előtt visszautasítjuk.
 RDQ-1012 drótkötélvágó és kúpos gép a végek pontos előkészítéséhez Ez a gép a kötélvégeket szép kúpos vagy spirális formájúvá olvasztja, simábbá téve az átmenetet a lengetésre. Alkalmas felvonó-, bányászati- és darukötelek fix átmérőjű tartományában alkatrészcsere nélkül. Termék megtekintése →
A vágás és elvékonyodás szakaszában sok műhely kudarcot vall. Egy egyszerű sarokcsiszoló durva végét hagyja maga után, amelyet nehéz betáplálni a hüvelybe. Vágásra és kúposra tervezett gép használatával a következő simítási lépést sokkal következetesebbé teheti.
Kulcs elvitel: A műveletek sorrendje számít. Ha kihagyja a vég-előkészítést, a lengőprés nem tud megbízható lezárást produkálni.
A megfelelő vágási felszerelés kiválasztása
Ahhoz, hogy megbízható vágási vonalat készítsen, a vágószerszámon túl kell gondolnia. A kulcsfontosságú elemek a tekercsoldó vagy kifizető rendszer, egy mérőeszköz, egy vágó- és kúpos gép, valamint egy hidraulikus simítóprés. Ha külön vásárolja meg őket, gondoskodnia kell arról, hogy együtt működjenek. Ha egy gyártótól vásárol, a kompatibilitás már megoldott.
Az alábbi táblázat gyors összehasonlítást nyújt a drótkötél-hosszúságra vágott műhelyben használt főbb géptípusokról.
| A gép típusa | Fő funkció | Tipikus kimenet |
|---|---|---|
| Vágó és kúpos gép | Elvágja a kötelet és megerősíti a hegyet | Tiszta, kúpos kötélvég simításra készen |
| Lágyító és kúpos gép | Leégeti a végét és elkeskenyedik | Feszültségmentesített, kúpos vég a nagy szilárdságú szerelvényekhez |
| Hidraulikus lengőprés | Az ujjakat és a foglalatokat a kötélre nyomja | Befejezett lezárás ellenőrzött tömörítéssel |
| Mérő és kifizető berendezések | A tekercsből táplálja és méri a kötelet | Egyenletes vágási hosszúságok minimális kezelői ráfordítással |
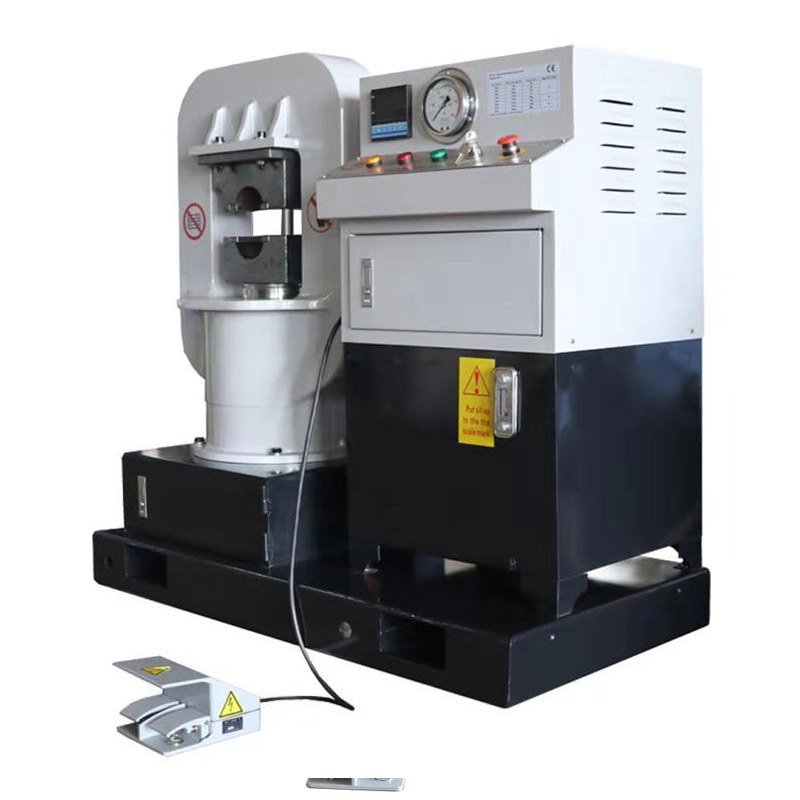 GT-200 kosárvázas acél drótkötélprés kis átmérőjű hüvelyekhez Ideális hüvelyek préseléséhez 2-24 mm-es köteleken, ez a CE-tanúsítvánnyal rendelkező présgép kompakt kosárkerettel, bármilyen pozícióban megállítható dugattyúval és egyszerű kezeléssel rendelkezik a konzisztens hevedervégződések érdekében. Termék megtekintése →
A lengőprés kiválasztásakor ügyeljen a maximális pofanyílásra, a préserőre és a szerszám kompatibilitására. Például egy GT200 kosárvázas prés gyakran elegendő a 6x19-es és 6x37-es köteleken használt hüvelyekhez a közös átmérőtartományokban. A présnek gyors megközelítésű ütést és lassú préselést is kell kínálnia, hogy elkerülje a szálak károsodását.
 Alumínium hüvely vagy hüvely a DIN3093 szerint a megbízható kötélvégződésekhez Ez a DIN3093-nak megfelelő alumínium érvéghüvely a 4-20 mm-es kötélátmérőhöz illeszkedik, és biztonságos, korrózióálló préselést biztosít, csökkentve a kihúzás kockázatát, ha a megfelelő présszerszámmal párosítják. Termék megtekintése →
Ne felejtse el a szerelvényeket. Az alumínium érvéghüvelyeket széles körben használják a méretre vágott hevedergyártásban, mivel nyomás hatására deformálódnak és illeszkednek a kötél kontúrjához. A érvéghüvely anyagának, belső átmérőjének és falvastagságának kompatibilisnek kell lennie a kötéllel. A nem megfelelő ötvözetű általános érvéghüvely használata az idő előtti kihúzás gyakori oka.
A teljes választékhoz tekintse át a drótkötél-foglalat présgépek választéka annak ellenőrzésére, hogy melyik modell felel meg a maximális kötélátmérőnek és a szükséges nyomóerőnek.
Kiválasztási szabály: A vágó-, kúpos- és lengéscsillapító berendezéseket egyetlen rendszerként illessze össze, ne önálló gépként.
Gyakori vágási hibák és azok elkerülése
- Kézi mérőszalagra támaszkodva: A kézi jelölés emberi hibákhoz vezet, különösen hosszú köteleknél. Használjon mérőkereket vagy kódolót a kifizetési rendszerhez.
- A kötél megnyúlásának figyelmen kívül hagyása: A megfeszített kötél méréskor kissé megnyúlhat, majd vágás után visszaugrik. Mérjen alacsony, reprodukálható feszesség mellett, vagy alkalmazzon korrekciós tényezőt a kötélszerkezetre.
- Rossz vágási módszer használata: A csiszolókorongból származó hő károsíthatja a magot és a szomszédos szálakat. Hőérzékeny kötelek esetén használjon hidraulikus ollót vagy külön szabályozott fűtésű vágó- és kúpos gépet.
- Végső előkészítés kihagyása: A kötél elvágása és a végének nyersen hagyása megnehezíti a lengést, és a hüvely megcsúszását okozhatja. Mindig kúposítsa vagy biztosítsa a végét, mielőtt egy érvéghüvelybe tolja.
- Alulméretezett sajtó kiválasztása: Az elégtelen űrtartalmú prés nem tudja teljesen lezárni a hüvelyt, ami alacsony kihúzási erőt eredményez. Ellenőrizze a nyomóerőt a hüvely szükséges nyomóterheléséhez képest.
- Nem ellenőrizve az első darab után: Amikor az első vágott darab helyes, a kezelők gyakran azt feltételezik, hogy a többi helyes. Minden adagcsere vagy késcsere után ellenőrizze újra a hosszt és a mérőt.
Kulcsüzenet: A legtöbb méretre vágott hiba a folyamatirányításból származik, nem magából a kötélből.
Karbantartási tippek vágott gépekhez
A méretre vágott gépek rendszeres gondozást igényelnek a pontosság megőrzése érdekében. A meglazult matricák, a kopott kések és a koszos hidraulika szelepek mind megváltoztatják a teljesítményt.
Gyakran ellenőrizze a vágópengét vagy a nyíróélt. A tompa penge durva végét eredményezi, és deformálhatja a kötelet. Fűtött kúpos egységek esetén figyelje a hőmérsékletet és a tartózkodási időt. A túl magas hőmérséklet megolvaszthatja a magot; a túl alacsony hőmérséklet gyenge elvékonyodást hagy maga után.
Hidraulikus prések esetén ellenőrizze az olajszintet, a nyomást és a hengertömítéseket. A szennyezett olaj nyomáscsúcsokat és szabálytalan lengést okoz. Használja a gyártó által javasolt viszkozitást és csereintervallumot.
Kalibrálja a hosszmérő rendszert is. A jeladó kerék átmérőjének kis hibája hosszú távon kumulatív hibát eredményezhet. Hetente legalább egyszer tisztítsa meg a kereket, és ellenőrizze a kerületét a teszthosszhoz képest.
Kövesse a teljes a drótkötél hidraulikus prések karbantartási óvintézkedései a nem tervezett leállás elkerülése érdekében.
Ne feledje: A megelőző karbantartás olcsóbb, mint egy kiselejtezett hevedersorozat átdolgozása.
Gyakran ismételt kérdések a vágott drótkötélről
Mit vágnak hosszra drótkötélben?A hosszra vágás azt jelenti, hogy a drótkötelet egy tekercsből meghatározott méretre vágják, szabályozott tűrés mellett. A gyakorlatban ez magában foglalja a kötélvég előkészítését, hogy el tudja fogadni az elcsavart hüvelyt vagy aljzatot. Az eredmény egy összeszerelésre kész darab, amelyet hevederekhez, rögzítéshez vagy szerkezeti kábelekhez használnak. |
Milyen tolerancia érhető el a drótkötél hosszra vágásakor?A tipikus tűrés a vágási hossz ±1%-a általános hevedermunkánál. Sok gyártási rajz ±5 mm-t használ a rövidebb darabokhoz. A csúcskategóriás alkalmazások szigorúbb vezérlést igényelhetnek, ami általában precíziós mérőkereket, stabil feszültséget és kalibrált vágógépet igényel. |
Szükséges-e izzítás a méretre vágott kötél kivágása előtt?A lágyításra nem mindig van szükség, de a vég előkészítésének valamilyen formája igen. A kötélvég elkeskenyedése vagy összeolvadása megakadályozza a szálak szétterülését, és megkönnyíti a kötél hüvelybe tolását. Az izzítás emellett csökkenti a keménységet és segíti a hüvely egyenletesebb harapását, ami értékes a nagy szilárdságú szerelvényeknél. |
Használható-e kézi vágókorong a méretre vágáshoz?A kézi vágókorong használható egyszerű javítási munkákhoz, de nem ajánlott gyártási méretre vágott munkákhoz. Inkonzisztens végeket hoz létre, hőkárosodást okoz, és nagymértékben függ a kezelő készségétől. A speciális drótkötélvágó és kúpos gép megismételhető hosszúságot, tiszta végeket és előkészített kúposságot biztosít a következő simítási lépéshez. |
Hogyan válasszam ki a megfelelő hidraulikus lengőprést a méretre vágott hevederekhez?Válasszon prést a kötél átmérője, a hüvely méretei és a szükséges kihúzási erő alapján. Ellenőrizze a pofa nyitását, a nyomóerőt, a szerszám kompatibilitását és a ciklus sebességét. A GT200-hoz hasonló kosárvázas présgép praktikus kiindulópont számos 6x19-es és 6x37-es drótkötél-konstrukcióhoz. Ha aljzatokat is gyárt, akkor nagyobb modellre lehet szükség. |
Utolsó GYIK megjegyzés: A méretre vágott kérdésekre adott jó válaszok mindig a következetes méréshez, az ellenőrzött vágáshoz és az ellenőrzött vágáshoz vezetnek.
A méretre vágott drótkötélgyártás nem egy gépi döntés. Ez egy olyan rendszer, amely összekapcsolja a mérést, a vágást, a végek előkészítését, a vágást és az ellenőrzést. Az egyes lépésekhez a megfelelő berendezés kiválasztása és a berendezés ellenőrzése alatt tartása lehetővé teszi a gyártók, beszállítók vagy nagykereskedők számára, hogy biztonságos, egységes összeállításokat szállítsanak.
Legyen szó kis kötélzetműhelyről vagy nagy kábelösszeszerelő üzemről, kezdjen egy megbízható vágó- és kúpos géppel, párosítsa megfelelő méretű hidraulikus préssel, és használjon tanúsított alumínium vagy acél érvéghüvelyeket. Ez a kombináció biztosítja azt az ismételhetőséget, amelyet a méretre vágott munka megkövetel.
Utolsó gondolat: Fektessen be annyit a folyamatirányításba, mint a gépi hardverbe, és a méretre vágott teljesítménye évekig a tűréshatáron belül marad.
TERMÉKEINK
Ajánlott termékek
Hírek
-
-
Tizenkét milliméter drótkötél, 4,5 méteres kész heveder, 10 mm-es hiba a vágásnál. Ez az a sorrend, amivel sok hevederműhely találkozik hétfő reggel: a szem nem ott landol, ahol a rajz szerint k...
READ MORE -
Képzeljen el egy műhelyt, amely nemrég nyert szerződést 120 egyforma drótkötélheveder gyártására, amelyek mindegyike 3,75 méter hosszú, az egyik végén meghajolt alumínium hüvelyrel. A kezelő fel...
READ MORE -
A tekercsfej az a forgó egység, amely drótkötelet, lágyított huzalvégeket vagy huzalrudat fogad, és szorosan szabályozott spiráltekercset formál belőle. A drótkötélhevedereket, kábelvégződéseket...
READ MORE -
Egy délkelet-ázsiai drótkötél-feldolgozó a közelmúltban utasította el az izzított tétel közel 30 százalékát, mert a tekercsek összetapadtak, és a külső rétegek javíthatatlanul megkarcolódtak. A ...
READ MORE
Maradjon kapcsolatban Xingtai-val.

Ha egyedi hidraulikus berendezésre vagy műszaki tanácsadásra van szüksége, kérem bátran forduljon a Xingtai értékesítési és mérnöki csapatához.
Gyors linkek
Termékkategória
Lépjen kapcsolatba velünk
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Longgang Road, Gaogang Port Street, Taizhou City, Kína.
Szerzői jog © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Minden jog fenntartva. Egyedi hidraulikus gépgyártók Drótkötelek nagykereskedelme Gyár

