


A szemheveder tökéletesnek tűnhet, és még mindig felelősséget jelent. Egy 16 mm-es érvéghüvellyel rögzített drótkötélszemes heveder, amelyet egy megfelelő szerszámmal teljes tonnatartalomnál pré...
READ MORE
A szemheveder tökéletesnek tűnhet, és még mindig felelősséget jelent. Egy 16 mm-es érvéghüvellyel rögzített drótkötélszemes heveder, amelyet egy megfelelő szerszámmal teljes tonnatartalomnál préselnek, és keménységi tanúsítvánnyal rendelkező alumínium érvéghüvelyt használnak, egyszerűen nem ugyanaz a termék, mint egy olyan műhelyprésben préselve, amely soha nem érte el az érvéghüvely által megkívánt tonnatartalmat, pedig a kettő egymás mellett ül ugyanazon az állványon. A különbség egy bizonyítási tesztben vagy a munkahelyen jelenik meg, és addigra az érvelés megdrágult.
A rövid válasz a következő: a szemheveder munkaterhelési határát nem a kötél határozza meg. Ez a végén dől el, ahol a kötél, a hüvely és a nyomóerő összeér. Minden más elem, beleértve a kötélszerkezetet, a gyűszűt és az azonosító címkét, elsősorban az adott csomópont védelmére szolgál.
Az alábbiakban bemutatjuk, hogy milyen típusú hevederekkel fog találkozni az emelés, kötélzet, vontatás és tengeri munkák során, hogyan alakítják ki és préselik ténylegesen a drótkötélszemet, hogyan illessze össze a prés tonnatartalmát a kötél átmérőjével, mit kell ellenőrizni szállításkor, valamint azokat a meghibásodási módokat, amelyek a szokásos kopás helyett sürgető problémára utalnak.
Szemrögzítők egy pillantásra: típusok, anyagok és hova illik
A szemheveder minden olyan heveder, amelynek vége hurokba van zárva. Ezt a hurkot elő lehet állítani úgy, hogy egy érvéghüvelyt egy visszafordított kötélvégre nyomnak, szálakat osztanak fel és fektetnek vissza flamand szem kialakításához, szálakat helyeznek vissza a kötéltestbe, helyezik a kötelet egy foglalatba, vagy hajtogatják és varrják a hevedereket. A szilárdságot és az ellenőrzési szabályokat az építési mód határozza meg, nem csak az anyag.
| Szemheveder típus | Hogyan alakul ki a szem | Tipikus anyag | Ahol általában használják |
|---|---|---|---|
| Vérvéggel rögzített drótkötélszemes heveder | A kötélvéget visszafordították alumínium vagy acél érvéghüvelybe és hidraulikusan préselik | Horganyzott vagy fényes acél kötél, 6x19 vagy 6x36 osztály | Általános emelési, kötözési, vontatási, tengeri fedélzeti munkák |
| Flamand szemű drótkötélheveder | A kötél két részre szakadt, acél érvéghüvely köré fektették, majd lezárták | Többszálú acél kötél | Nehéz emelés, ahol nagy lezárási hatékonyságra van szükség |
| Kézzel toldott drótkötélszem | A kötéltestbe visszahelyezett szálak hagyományos toldással | Acélkötél, gyakran horganyzott | Régóta bejáratott felmondások, terepi javítások, kikötések |
| Aljzatos lezárás | A kötélvég felnyitva és fémmel vagy gyantával ellátott foglalatban rögzítve | Acél kötél acél foglalattal | Szerkezeti srácok, daru függesztékek, állandó telepítések |
| Lapos hálós visszacsatoló szem heveder | Magára visszahajtott és varrott heveder | Nylon vagy poliészter heveder | Karcolásra érzékeny terhelés, könnyű és közepes teherbírású |
Ha összehasonlít egy drótkötélszemet egy hálós hevederrel, a kompromisszum ritkán csak az áron múlik. A drótkötélszemű heveder sokkal jobban tolerálja a kopást, a hőt és az éles széleket, de nehezebb és kevésbé elnéző a festett vagy polírozott felületeken. A visszatérő szemű hevederheveder puha és könnyű, de erőssége függ az öltésmintától és attól, hogy az anyagot távol tartja-e a vágásoktól és a vegyi hatásoktól.
Három változó határozza meg, hogy melyik konstrukció felel meg egy munkának:
- Kötél vagy heveder mérete a terheléshez képest, a munkaterhelési határértékben kifejezve, nem pedig a szakítóerőben.
- A környezet, beleértve a sópermetet, a savakat, az UV-sugárzást és az üzemi hőmérsékletet.
- A terhelési ciklusok száma, mivel a hüvely szájánál jelentkező fáradtság a szokásos ok, amiért a szemheveder visszavonásra kerül.
A szemheveder a névleges terhelését a szemen keresztül viszi át, így a hurok inkább lezárás, mint hajlítás. Először ellenőrizze és határozza meg a végződést, és kezelje a kötelet tartóelemként.
A drótkötélszemű heveder belsejében: kötél, érvéghüvely, gyűszű és csatlakozó
Négy alkatrész határozza meg, hogyan viselkedik a drótkötélszem terhelés alatt. Mindegyik rendelkezik egy ellenőrizhető specifikációval, és mindegyik rosszul adható meg anélkül, hogy bárki észrevenné, amíg egy bizonyítási teszt fel nem fedi.
A kötél
A kötélosztály szabályozza, hogy a szálak milyen szorosan töltik ki a keresztmetszetet, és ez befolyásolja, hogy a hüvelynek mennyire kell összenyomnia. Az általános hevedereknél a 6x19 osztályú, rostmaggal ellátott kötél az általános kiindulópont, míg a 6x36 osztályú kötél, több és finomabb huzallal, könnyebben meghajlik a kis átmérők körül. A független drótkötélmag (IWRC) szerkezetek nagyobb szakítóerőt biztosítanak azonos külső átmérő mellett, de merevebb kötél, amely nagyobb nyomóerőt igényel. A kötélnek tisztának és megszakadt vezetékektől mentesnek kell lennie abban a zónában, amely az érvéghüvely belsejében helyezkedik el, mert a korrodált vagy sérült szakasz rossz alapot jelent minden prés számára.
 Alumínium hüvely/alumínium hüvely DIN3093 A DIN3093 alumínium érvéghüvely/alumínium hüvely egy precíziós tervezésű kábellezáró alkatrész, amelyet szigorúan a DIN3093 szabványnak megfelelően gyártottak – az Europ... Termék megtekintése →
Érvéghüvelyek és ujjak
Az érvéghüvely az, ahol a terhelést a kötélről a szerelvényre továbbítják. Az elismert specifikáció szerint gyártott alumínium érvéghüvelyek, például a DIN 3093 méretek szerint készülnek, ellenőrzött ötvözetből készülnek, és egy meghatározott keménységi tartományig hőkezelik. A puha, meghatározatlan alumínium a szerszám alatt deformálódik, és soha nem fejleszti ki a szükséges tapadást, még a teljes tonnatartalmú présnél sem. A homokóra hüvelyek formázott furatot használnak, amely a szerelvényen belül elválasztja a két kötélrészt, és szabályozza a fém áramlását a préselés során, ami csökkenti annak kockázatát, hogy a kötél önmagába vágjon.
Gyűszűk
A gyűszű nem dekoráció. Beállítja azt a minimális sugarat, amelyet a kötél a szem belsejében lát, szétteríti a csapágynyomást egy horog vagy bilincs ellen, és megvédi a kötelet a kopástól. A gyűszűvel minősített heveder értékelése abból a feltételezésből indul ki, hogy a gyűszű jelen van.
Swage terminálok
Ha egy szerelvény végét nem kampós, hanem csavarral, menettel vagy csapszeggel kell rögzíteni, akkor a szemet egy hornyolt kapocs helyettesíti. A préselési elv ugyanaz: a kötélvégre egy acél testet préselnek, és ennek a présnek a minősége határozza meg az egész összeállítás hatékonyságát.
Az ismeretlen ötvözetű és keménységű érvéghüvely a leggyakrabban előforduló rejtett hiba az alacsony költségű szemhevedereknél, mert a szerelés helyesen néz ki, miközben nem nyújt megbízható fogást.
Hogyan készül az Eye Sling: a tekercstől a próbatöltésig
A legtöbb nyomós hiba folyamathiba, nem pedig berendezéshiba. Az alábbi szekvencia azt tükrözi, hogy egy megfelelően szervezett hevederüzlet hogyan kezeli a érvéghüvelyes hevedereket, és minden lépés megvan a lezárás védelmére.
- Tekerjük ki és vágjuk hosszra. Egy tekercselőgép egyenesen és csavaratlanul tartja a kötelet mérés és vágás közben, így a szerelvényben nem tárolódik el a maradék forgás. A présgéphez csavarással érkező kötél gyakran madárketrecbe kerül az érvéghüvely belsejében.
- Kúposítsa és lágyítsa meg a kötélvéget. Az izzítás ellazítja a huzalt, eltávolítja a maradék feszültséget, és a végén elégeti a felesleges kenőanyagot, míg a kúposodás tömöríti a szálakat, így a vége tisztán behatol a hüvelybe, és teljesen illeszkedik. Műhelytől függően ez egy speciális lágyítógéppel, lágyító- és kúposítógéppel, vágó- és kúposítógéppel vagy olvasztó- és kúposítógéppel történik, mivel a vágás önmagában egy kicsavarodott véget hagy, amely soha nem illeszkedik megfelelően.
- Helyezze be a kötelet a hüvelybe, és helyezze be a szerszámba. A kötélnek teljesen a végütközőnek kell lennie. Ha rövidre áll, a hüvely kevesebb kötelet fog tartani, mint amennyit a tervezés feltételez, és a hiány kívülről nem lesz látható.
- Nyomja meg egy folyamatos lökettel a teljes tonnatartalomig. A részleges löketek, az újranyomás és a középső löket leállítása mind egyenetlen fémáramlást eredményez. A szerszám profiljának illeszkednie kell a hüvelyhez, és a présnek képesnek kell lennie névleges erejét a teljes löket során megtartani, nem csak a ciklus tetején.
- Megnyomás után mérje meg a hüvelyt. Az érvéghüvely hossza és keresztirányú méretei a praktikus bolti ellenőrzés. A várt ablakon kívül deformálódott érvéghüvely vagy alul- vagy túlnyomott, és mindkét feltétel indokolja az összeállítás elutasítását.
- A kész heveder próbaterhelése. A próbaterhelést az irányadó szabvány által megkövetelt szinten alkalmazzák, amely drótkötélhevedereknél jellemzően kétszerese az üzemi terhelési határértéknek, bár az alkalmazandó szabványt és alkalmazást mindig meg kell erősíteni.
- Jelölje meg és címkézze. A munkaterhelési korlát, a heveder típusa, hossza, a gyártó azonosítója és a gyártás dátuma a szerelvényre erősített tartós címkén szerepel.
A teljes löket során megtartott teljes tonnatartalom az, ami egy érvéghüvelyt szerelvényből lezárássá alakít, és ezt követően semmiféle szemrevételezéssel nem helyettesíthető.
A megszüntetés hatékonyságának összehasonlítása: Ahol a szemheveder elveszti erejét
A különböző szemvégződéseknél megadott hatékonysági adatok nem azonosak, és a rés megmagyarázza, hogy két, ugyanabból a kötélből készült heveder miért viselkedhet nagyon eltérően ugyanazon terhelés mellett. Az alábbi táblázat összehasonlítja a tipikus értékeket, amelyeket széles körben idéznek a fő lezárási módszerekhez.
Öntött aljzat
Flamand szem, acél érvéghüvely
Préselt alumínium érvéghüvely
Kézzel húzott toldás
Ék aljzat
Drótkötél kapcsok
A minta konzisztens a közzétett kötélzetreferenciákban: a tapadásukat fokozatosan fejlesztő végződések, mint például a kiöntött aljzat vagy az osztott szálú flamand szem, hajlamosak megközelíteni magának a kötélnek a teljes szilárdságát, míg az olyan végződések, amelyek a kötél rövidebb szakaszán egy illesztési feszültség mechanikai összenyomásától függenek. Ez a koncentráció az oka annak, hogy a préselt alumínium érvéghüvelyeket általában valamivel alacsonyabb hatásfokú lezárásnak tekintik, mint egy foglalatot, még akkor is, ha megfelelően van elkészítve.
Két gyakorlati következtetés következik. Először a kötélszakító erő alapján számítják ki a hevederre alkalmazott tervezési tényezőt, majd a lezárási hatásfok alapján állítják be, ezért a drótkötél-bilincsekkel készült szemes hevedert soha nem szabad egyenértékűnek tekinteni egy azonos méretű, préselt hevederrel. Másodszor, a fenti számok tipikus értékek, nem pedig garanciák, és az irányadó szabvány, a hüvely geometriája, a szerszám állapota és a kezelő kompetenciája mind eltolják az eredményt. Egy jól működő bolt, amely minta alapján ellenőrzi a préselést, általában folyamatosan jobb eredményeket tud felmutatni, mint egy rosszul ellenőrzött üzlet, amely névlegesen ugyanazokat az alkatrészeket használja.
A lezárás hatékonysága meghatározza a valódi plafont egy szemhevederen, így a kötél frissítése a gyenge lezárási mód megtartása mellett szinte semmit sem vásárol.
C-keret vagy kosárkeret: A prés kiválasztása a heveder mögött
Ha ahelyett, hogy megvenné őket, a szemkötőket építi, a présgép vázstílusa határozza meg, hogy mely szerelvényeket tudja préselni, milyen gyorsan tudja őket betölteni, és mekkora elhajlást tapasztal nagy tonnatartalom mellett. Mindkét stílus ugyanazt a munkát végzi, de más-más munkakörülményekhez illenek.
C-keretes prések
A C-keretes présgép nyitott torokkal rendelkezik, amely három oldalról hozzáférhető, ami egyszerűvé teszi a hosszú kész szerelvény betöltését, és távol tartja a kezelőt egy körülzáró szerkezettől. Az ebbe az osztályba tartozó gépeket, mint például a kisebb hidraulikus drótkötélprésgépeket, általában kisebb kötelekhez és olyan munkákhoz használják, ahol a szerelvény nem forgatható szabadon.
Kosár-keretes prések
Kosárkeret vagy zárt keret veszi körül a préselési zónát. A zárt geometria sokkal merevebb, így a terhelés alatti elhajlás csökken, és a szerszám a löket során egy vonalban marad. Ez a legfontosabb az űrtartalom növekedésével, mert a hajlító keret nem biztosítja azt a nyomást a szerszámnál, mint amit a nyomásmérő sugall. A nagyobb gépek, beleértve a dedikált hevederpréseket is, pontosan ezért használják ezt a kialakítást.
 GT-300 présgép drótkötél hevederhez (kosárkeret) A GT-300 drótkötélprésgép kis méretű drótkötelet présel 6 mm-től 30 mm-ig. Termék megtekintése →
| Tényező | C-keretes prés | Kosár-keretes prés |
|---|---|---|
| A keret merevsége | Az alsó, nyitott szerkezet jobban hajlik | A magasabb, zárt szerkezet ellenáll az elhajlásnak |
| Tipikus mennyiségi sáv | Kis és közepes kötélméretek | Közepes és nagy kötélméretek és nehéz szerelvények |
| Hozzáférés betöltése | Három oldala nyitott, a hosszú szerelvények könnyen elhelyezhetők | Betöltés a keretnyíláson keresztül, jobb ismételt rövid munkákhoz |
| A legalkalmasabb | Vegyes, kis volumenű és javítási munkák | Gyártási hevedergyártás és nagy űrtartalmú érvéghüvelyek |
| Vonatbeállítás terhelés alatt | Gondos karbantartást igényel | Stabilabb az ütés során |
A hidraulikus ellátás ugyanolyan fontos, mint a keret geometriája. A kétszivattyús rendszer gyors megközelítést biztosít az alacsony nyomású fokozattal, majd átvált a nagynyomású fokozatra a tényleges kompresszióhoz, ami a ciklusidőt ésszerű szinten tartja a végső erő feláldozása nélkül. Ha a nagynyomású fokozat nem tudja megtartani névleges értékét a teljes löket során, akkor a hüvely alul van kialakítva középen, még akkor is, ha a löket befejeződik.
A vázkihajlás a tonnatartalom-besorolást optimista számmá változtatja, így a zárt keretű prések biztonságosabbak, ha a hüvelyméret és a kötélátmérő nő.
Mire érdemes meggyőződni, mielőtt szemkötőt vásárolna vagy házon belül megépítené
Vevőként egy dokumentált folyamatot vásárol, nem pedig egy hurokkal ellátott kötélhosszt. Gyártóként vagy nagykereskedőként ugyanazt árulja, és a vásárlók, akik ezt megértik, bizonyítékot kérnek. Egy rövid ellenőrző lista megszünteti a legtöbb bizonytalanságot.
Kész hevederek vásárlóinak
- A szabvány, amelyre a heveder készült, a címkén vagy a tanúsítványon szerepel, nem pedig beszélgetés közben.
- Üzemi terhelési határ, heveder hossza és a kötélszakítóerőre alkalmazott tervezési tényező.
- A hüvely specifikációja, beleértve az ötvözet típusát és keménységi tartományát, nem csak a külső méreteket.
- Betöltési rekordok, ahol a szabvány vagy az alkalmazás megköveteli.
- Nyomon követhetőség, amely összeköti az érvéghüvely tételt, a kötéltételt és a préselési rekordot.
A hevedereket házon belül építő üzletek számára
- Olyan nyomógép, amelynek névleges tonnatartalma valójában lefedi a legnagyobb zárni kívánt érvéghüvelyt, inkább árréssel, mint a határértékkel.
- Minden használt érvéghüvely-családhoz hozzáillő szerszámkészlet, jó állapotban tartva, és elhasználódáskor kicserélve.
- Tonnatartalom- vagy nyomásjelző, amelyet a kezelő a löket pillanatában leolvashat.
- Kúpos vagy lágyítási lépés, nem csak vágás, így a kötélvégek teljesen a érvéghüvely belsejébe illeszkednek.
- Írásos elfogadási ablak a véghüvely méreteihez a préselés után, és egy elutasítási szabály, ha ezt túllépi.
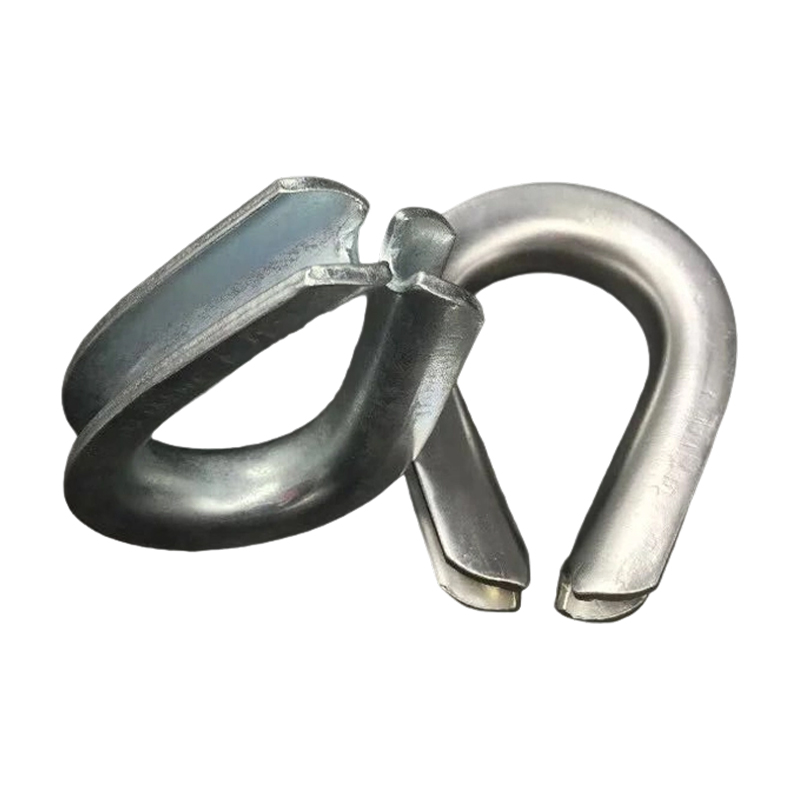 Drótkötél gyűszűk A drótkötél-gyűszűk kicsi, tartós szerelvények, amelyek célja a drótkötelek szemei (hurkok) megerősítése, megakadályozva a kopást, a meghajlást és a csatlakozási pontok idő előtti meghibásodását... Termék megtekintése →
Gyűszűk deserve a place on both lists. A sling rated with a thimble and then used without one is being loaded in a way its rating never anticipated, and the rope inside the eye will see a much tighter radius than the design intended. Matching thimble size to rope diameter is a small detail with a large effect on service life.
Ahol egyetlen gyártó szállítja a prést és az érvéghüvelyeket is, az űrtartalom, a szerszámprofil és az érvéghüvely geometriája együtt kerül kifejlesztésre, nem pedig független katalógusokból. Ez a kombináció az eltérések egész kategóriáját eltávolítja, és gyakran ez a gyakorlati oka annak, hogy egy gyártósor egy beszállító mellett dönt, nem pedig három.
Ha a hüvelyötvözet, a matrica és a prés tonnatartalma soha nem volt egy rendszerként meghatározva, a hevedernek nincs védhető minősítése, bármilyen jó is a kötél.
Ellenőrzés, tűréshatárok és a lényeges hibaüzemmódok
A szemheveder ellenőrzése leginkább a felmondás leolvasásáról szól. A kötél kopása könnyen észrevehető és könnyen mérhető, míg a hüvelyproblémák finomak és gyorsan fejlődnek, ha elkezdődik. Az alábbi táblázat azokat az ellenőrzéseket tartalmazza, amelyek ténylegesen előrejelzik a meghibásodást.
| Ellenőrzési pont | Mit kell keresni | Távolítsa el a szolgáltatásból, amikor |
|---|---|---|
| Hüvelyes test | Repedések, mély horzsolás, korróziós lyukak, egyenetlen alakváltozások | Bármilyen repedés vagy deformáció a rögzített átvételi ablakon kívül |
| Kötél a hüvely szájánál | Törött vezetékek koncentrálódtak a belépési pontnál, megtörtek, nyakak | A vezetékszakadások száma meghaladja az irányadó szabvány által meghatározott határértéket |
| Szem és gyűszű | A gyűszű hiányzik, átkopott, vagy szabadon forog a torz szemnél | A gyűszű kopott, repedt vagy hiányzik |
| Kötéltest | Korrózió, ellaposodás, madárketrecbe zárás, hőkárosodás, elszíneződés | Súlyos korrózió, deformáció vagy bármilyen hőhatás által érintett szakasz |
| Címke és jelölés | Hiányzó, olvashatatlan vagy nem egyező munkaterhelési határérték | Az azonosítás nem erősíthető meg |
Az érvéghüvelyből kihúzott kötél szinte soha nem okoz kötélproblémát. Alulnyomásra, túlméretezett érvéghüvely furatára, nem illeszkedő matricára vagy olyan kötélre utal, amelyet az ütés előtt nem helyeztek be teljesen. A hüvely repedése a másik irányba mutat, a túlnyomás, a kopott szerszám vagy a specifikáción kívüli keménységű szerelvény felé. Az érvéghüvelyen belüli vagy közvetlenül kívüli madárketrec általában azt jelzi, hogy a kötél megcsavarodott az összeszerelés során, vagy hogy a vége elvágódott, nem pedig elvékonyodott.
A korrózió másképp viselkedik az alumínium érvéghüvelyben, mint a környező kötélben. Sós vagy vegyszeres környezetben a szerelvény belülről elromolhat, miközben a kötél elfogadhatónak tűnik, ezért a tengeri munkákban használt szerelvények nagyobb figyelmet érdemelnek az érvéghüvelynél, mint a középső fesztávnál.
Az érvéghüvelyből kicsúszott kötél inkább nyomáshiba, mint kopás, ami azt jelenti, hogy a folyamat felülvizsgálatát kell kiváltania, nem csak egy heveder selejtezését.
Karbantartási és bolti fegyelem
A szemhevedereket előállító prések zord környezetben élnek. A fémrészecskék, a kenőanyag köd és az ismétlődő nagy erejű ciklusok kopó matricákat, tömítéseket és hidraulikus alkatrészeket, és a csendesen vesztett prés megfelelő megjelenésű hevedereket fog előállítani. A szerszám állapotának, olajszintjének és nyomásának napi ellenőrzése olcsó; egy elutasított köteg heveder nem.
Két szokás választja el a megbízható üzleteket a többitől. Az első egy préselési rekord: érvéghüvely köteg, kötél köteg, szerszámszám, présbeállítás, operátor és dátum. A második a présteljesítmény időszakos ellenőrzése egy ismert referenciával szemben, így az elsodródó mérőeszközt még azelőtt felfogják, hogy az elérné a vásárlót. Gyakorlati útmutató a tartáshoz hidraulikus drótkötélprések használható állapotban lefedi a legtöbb rutinfeladatot, amelyekre egy hevederműhelynek szüksége van.
A tárolás is számít. A nedves betonon tartott, savas gőzöknek kitett vagy közvetlen napsugárzásnak kitett hevederek gyorsabban öregszenek, mint azt a működési nyilvántartásuk sugallja, és az alumínium érvéghüvelyek különösen érzékenyek az agresszív vegyszerekkel való hosszan tartó érintkezésre.
A tonnát vesztett nyomda nem jelenti be magát, így az erőkibocsátás ütemezett ellenőrzése megvédi a teljes gyártási folyamatot.
GYIK: Szemhevederek, érvéghüvelyek és sajtókiválasztás
Mire használható a szemkötő?
A szemes hevedert a teher horoghoz, bilincshez vagy főkapcsolóhoz való csatlakoztatására használják. A két végén lévő hurok egy sugárban szétosztja a kapcsolatot, és stabil rögzítési pontot ad a kötéllel, ezért a szemes hevederek gyakoriak az emelési, vontatási, kötözési, kikötési és általános kötélzeti munkákban.
Hogyan alakul ki a szem egy drótkötélhevederen?
A legelterjedtebb gyártási módszer a kötélvég visszafordítása és hidraulikusan préselt érvéghüvellyel történő lezárása, akár alumínium, akár acél. Az osztott szálú flamand szemek, a kézzel összehúzott toldások és a kiöntött aljzatok alternatívák, mindegyiknek megvan a maga hatékonysága és ellenőrzési jellemzői.
Mi határozza meg a szemheveder munkaterhelési határát?
A munkaterhelési határérték a kötélszakító erő és a tervezési tényező elosztásából származik, majd a lezárás hatékonyságához igazítva. Mivel általában a végződés a korlátozó elem, két azonos kötélből készült heveder eltérő névleges terhelést tud viselni.
Mi a különbség a visszahúzó szemes heveder és a drótkötélszemű heveder között?
A visszahúzószemű heveder általában olyan hevederes heveder, amelynek szövetét visszahajtották és varrták a hurok létrehozásához. A drótkötél szemes heveder acélkötelet és mechanikus végződést használ, ami sokkal ellenállóbbá teszi a kopást, a hőt és az éles széleket, de nehezebb és kevésbé kíméletes a kész felületeken.
A szemkötőhöz kell gyűszű?
Ha a heveder értékelése abból a feltételezésből indul ki, hogy gyűszű van felszerelve, akkor igen. A gyűszű megtartja a szem alakját, szétteríti a támasztó nyomást és védi a kötelet a bilincstől vagy horogtól, hiánya pedig megváltoztatja a szem terhelési viszonyait.
Mekkora présűrtartalom szükséges egy érvéghüvely préseléséhez?
Az űrtartalom a hüvelymérettől, a kötélátmérőtől és a kötél felépítésétől függ, nem pedig egyetlen hüvelykujjszabálytól. Általánosságban elmondható, hogy a kis kötelek az alsó terhelési sávban vannak kezelve, a nagyobb hevederek pedig a több száz tonnás tartományba kerülnek, ezért a keret merevsége döntő tényezővé válik. A hüvely és a prés gyártója minden kombinációnál meg kell erősítenie a beállítást.
Milyen gyakran kell ellenőrizni a szemkötőket?
A legtöbb munkahelyi rendszer dokumentált időszakos ellenőrzést ír elő, általában hat hónapos vagy rövidebb időközönként, és gyakoribb ellenőrzéseket, ha a hevedereket súlyos körülmények között használják. Minden balesetben vagy túlterhelésben érintett hevedert meg kell vizsgálni, és ellenőrizni kell, mielőtt újra üzembe helyezik.
Megjavítható-e a sérült szemheveder?
A érvéghüvelyeket és a végződéseket nem szabad a helyszínen javítani. A sérült hevedert általában kivonják a használatból, és ha csereszemre van szükség, azt a megfelelő szerszám-, űrtartalom- és érvéghüvely-specifikációval kell előállítani egy illetékes műhelyben.
Szinte minden, a szemheveder értékelésével kapcsolatos kérdés ugyanarra a pontra dől el: nem a kötél, hanem a lezárás dönti el, hogy a heveder mit hordhat biztonságosan.
A szemhevederek egy hosszú ellátási lánc végén ülnek, és a lánc utolsó néhány másodperce, amikor a hüvelyt megnyomják, eldönti, hogy a termék megérdemli-e a címkét. Az ellenőrzött érvéghüvely-ötvözet, a szerelvényhez illeszkedő matrica, a löket során teljes tonnát tartó prés, a kúpos kötélvég és a dokumentált próbaterhelés nem választható finomítások. Ezek jelentik a különbséget a teszten átmenő heveder és a szezont túlélő heveder között.
A vásárlók számára ez azt jelenti, hogy az árlisták összehasonlítása helyett kényelmetlen kérdéseket kell feltenniük a tanúsításról és a nyomon követhetőségről. A gyártók és nagykereskedelmi beszállítók számára a hevederek mennyiségi építése azt jelenti, hogy a prést, a matricákat és a hüvelyeket egy összeillesztett rendszerként kezelik, mivel az egyedileg elfogadható alkatrészek láncolata nem hoz létre automatikusan elfogadható lezárást. A Xingtai 1992 óta gyárt hidraulikus drótkötélpréseket, lágyító- és kúposítógépeket, tekercselőgépeket és illesztett érvéghüvelyeket, ami a gyakorlati oka annak, hogy ezeken a szerelvényeken a préselési változókat együtt adják meg, nem pedig darabonként.
TERMÉKEINK
Ajánlott termékek
Hírek
-
-
Tizenkét milliméter drótkötél, 4,5 méteres kész heveder, 10 mm-es hiba a vágásnál. Ez az a sorrend, amivel sok hevederműhely találkozik hétfő reggel: a szem nem ott landol, ahol a rajz szerint k...
READ MORE -
Képzeljen el egy műhelyt, amely nemrég nyert szerződést 120 egyforma drótkötélheveder gyártására, amelyek mindegyike 3,75 méter hosszú, az egyik végén meghajolt alumínium hüvelyrel. A kezelő fel...
READ MORE -
A tekercsfej az a forgó egység, amely drótkötelet, lágyított huzalvégeket vagy huzalrudat fogad, és szorosan szabályozott spiráltekercset formál belőle. A drótkötélhevedereket, kábelvégződéseket...
READ MORE -
Egy délkelet-ázsiai drótkötél-feldolgozó a közelmúltban utasította el az izzított tétel közel 30 százalékát, mert a tekercsek összetapadtak, és a külső rétegek javíthatatlanul megkarcolódtak. A ...
READ MORE
Maradjon kapcsolatban Xingtai-val.

Ha egyedi hidraulikus berendezésre vagy műszaki tanácsadásra van szüksége, kérem bátran forduljon a Xingtai értékesítési és mérnöki csapatához.
Gyors linkek
Termékkategória
Lépjen kapcsolatba velünk
-
 +86-523-86934677
+86-15896002505 -
 [email protected]
-
 +86-15896002505
-
 No. 3 Longgang Road, Gaogang Port Street, Taizhou City, Kína.
Szerzői jog © Jiangsu Xingtai Hydraulic Manufacturing Co., Ltd. Minden jog fenntartva. Egyedi hidraulikus gépgyártók Drótkötelek nagykereskedelme Gyár

